高压辊磨机辊面磨损快,多半是给料粒度和辊压没调对
高压辊磨机在冶金、矿山、水泥等行业中承担着物料细碎与预粉磨的关键任务,但不少用户反映辊面磨损速度远超预期,检修频繁、备件成本居高不下。排除辊面材质和制造质量等先天因素后,实际生产中给料粒度分布和辊压工作参数设定不当,往往才是导致辊面过早失效的根本原因。本文从这两个维度展开分析,并给出可落地的调整思路。
一、给料粒度对辊面磨损的影响机理
高压辊磨机的工作原理是通过两个相向旋转的辊子对物料施加高压,使物料在料床内发生碎裂。辊面直接承受挤压力和物料摩擦,任何偏离设计工况的给料条件都会显著改变辊面的受力状态。
1. 给料粒度过粗:冲击与应力集中
当给料中粗颗粒占比过高,尤其是粒径接近或超过辊隙尺寸时,物料无法形成稳定密实的料床,而是以“点接触”方式直接压在辊面上。这会在局部产生远超设计值的接触应力,导致辊面出现压痕、剥落或局部疲劳裂纹。同时,大块物料在咬入过程中会对辊面产生冲击,加速硬质合金柱钉或耐磨层的破损。
2. 给料粒度过细且含粉量大:磨粒磨损加剧
如果物料被过度破碎,细粉比例增加,料床流动性变差,容易在辊面形成“打滑”现象。此时辊面与物料之间发生高频相对滑动,相当于砂纸打磨,使耐磨层快速减薄。细粉还会堵塞辊面纹理,降低辊面抓料能力,进一步恶化磨损条件。
3. 粒度分布不均:偏析导致的局部磨损
给料中粗细颗粒混配不均,会在辊面宽度方向上形成不同的料层厚度和密度。辊面受力不均,容易产生不均匀磨损,表现为辊面出现凹槽或波浪形损伤,不仅影响破碎效果,还会缩短辊体使用寿命。
二、辊压参数设定不当的典型问题
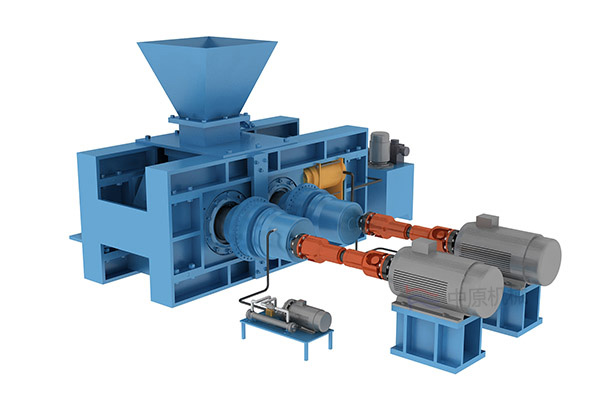
辊压(即工作压力)是高压辊磨机重要的运行参数之一。压力设定是否合理,直接关系到破碎效率、能耗和辊面寿命。实际生产中常见以下三种错误设定。
1. 辊压过高:追求产量却透支辊面
部分操作人员为了提升通过量,将辊压调到设备极限值。但过高的压力会使辊面接触应力超过耐磨材料的疲劳极限,加速表面裂纹萌生和扩展。同时,过高的辊压会让物料被过度压实,形成密实饼块,增加循环负荷,反而降低系统效率。
2. 辊压过低:滑动摩擦加剧磨损
压力不足时,物料无法在辊间形成有效料床,颗粒在辊面之间发生翻滚和滑动,摩擦力增大,辊面磨损速度反而上升。此外,压力过低还会导致产品粒度不均匀,返料量增加,系统能耗升高。
3. 压力波动大:交变载荷损伤辊面
给料量波动或液压系统响应不稳定,会造成辊压频繁升降。辊面在交变应力作用下,容易产生疲劳剥落,这种损伤比恒定高压力更具破坏性。稳定给料、稳压操作,是减少辊面失效的重要前提。
三、通过参数优化延寿辊面的实用建议
针对给料粒度和辊压两大核心因素,可以从以下几个方面进行系统性优化,从而在保证产量的同时延长辊面寿命。
- 严格控制入磨物料粒度上限:确保给料中粒径不超过辊径的2.5%~3%,并保证90%以上的物料处于设计粒度区间内。可用筛分设备对粉料进行预检,及时调整破碎机开口或筛网孔径。
- 稳定给料粒度组成:搭配粗细料比例,避免大幅波动。建议在料仓出口加装稳流给料装置,保证物料连续、均匀地进入辊磨机。
- 根据物料特性标定工作压力:不同物料的抗压强度和可磨性差异很大,应通过小型试验或现场试运行确定合适压力范围,而不是凭经验固定一个值。
- 实施压力闭环调节:利用液压系统中的压力传感器和变频给料控制器,实现压力与给料量的联锁调节,抑制压力波动。
- 定期检查辊面磨损状态:利用停机时间测量辊面径向磨损量,记录磨损曲线,据此调整辊压或计划堆焊/更换辊面。
四、中原矿山的辊面磨损解决方案
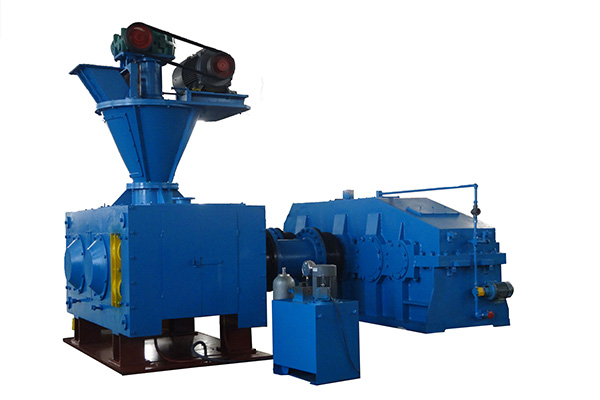
中原矿山在高压辊磨机设计制造和现场服务领域积累了大量实际经验。针对辊面磨损问题,我们不只提供耐磨修复材料,更注重从工艺源头帮助客户诊断问题。通过分析矿石性质、给料粒度分布、液压压力曲线和设备运行数据,我们能够定位加速磨损的具体因素,并输出参数调整建议和辊面维护方案。
如果贵公司正在被辊面磨损过快所困扰,不妨先对近一周的给料粒度和压力波动数据做一次系统分析。如果能结合中原矿山的现场技术诊断服务,往往可以找到比单纯更换耐磨材料更具性价比的解决路径。合理的给料管理和的辊压控制,才是降低吨耗成本的关键竞争力。
结语
高压辊磨机辊面磨损过快的原因不是单一的,但给料粒度和辊压参数是容易被设备操作者掌控的两大变量。梳理物料流、设定合理的压力区间并保持运行稳定,能够显著延缓辊面损伤进程。设备管理只有回归工艺本质,才能获得长期的经济效益。
 豫公网安备 41032302000166号
