高压辊磨机液压系统压力波动怎么办?从泵站到辊缝逐项排查
高压辊磨机在运行过程中,液压系统的压力波动是常见的故障之一。压力不稳定不仅影响辊间压力的精确控制,还会加剧轴承和液压元件的磨损,甚至导致成品粒度波动。实际处理这一问题,不能只看液压缸本身,而要从泵站到辊缝逐项排查,按系统顺序寻找压力波动的根源。以下结合中原矿山在辊压机液压系统设计与改造中的经验,梳理一套实用的排查思路。
一、压力波动产生的基本逻辑
液压系统的压力波动,本质上反映的是系统内流量与负载之间的动态失衡。要么是泵站输出的流量不稳定,要么是执行元件端负载发生急剧变化,且系统吸收冲击的能力不足。只有先明确波动来源属于哪一类,才能缩小排查范围。
从原理解析,泵站到辊缝之间存在多个可能引入波动的环节:泵组本身的流量脉动、压力阀的调节特性、蓄能器的缓冲能力、液压缸内泄漏情况、比例阀的响应滞后等都会造成压力曲线抖动。排查时宜从能量源头开始,逐级向后推进。
二、泵站端排查重点

液压泵组是否存在供油脉动
泵组是压力波的起点。柱塞泵在转动过程中会产生周期性流量脉动,若泵的配流盘设计不佳或磨损严重,脉动幅度会明显放大。检查时可使用压力传感器在泵出口直接读取波形,若波动频率与泵的转频吻合,基本可判断泵本身脉动偏大。
溢流阀调压时的启闭稳定性
溢流阀若频繁启闭或被污物卡滞,会在设定压力附近产生持续的振荡。此时压力波动频率较高,且伴随明显的噪声。清理或更换溢流阀阀芯,重新设定压力后多数情况可以缓解。
蓄能器充气压力是否合适
蓄能器在系统中承担吸收脉动和补充瞬时流量的作用。若充气压力过低,缓冲效果减弱;若过高,则无法在压力瞬时下降时及时释放流量。建议按系统工作压力的60%~70%比例重新检测气囊气压,这是常见的快速排查项。
过滤器堵塞造成供油不畅
高压过滤器堵塞后,泵出口压力会持续升高,加剧溢流阀的调节负担,间接引发压力波动。检查过滤器堵塞报警,并用压差传感器判断是否需要更换滤芯。
三、辊缝执行环节排查要点
液压缸是否存在内泄漏
液压缸内泄漏时,活塞两侧油液会异常串通,导致压力建立缓慢且在恒压状态下持续下滑。检测方法是:将液压缸保持在特定位置,关闭所有阀口,观察压力降速度。若压降速率异常,说明活塞密封组件已失效。
比例伺服阀的动态响应是否匹配
辊缝调节依赖比例阀对流量进行精确控制。若比例阀响应时间过长或死区过大,系统在负载突变时无法及时修正流量,压力必然震荡。可读取控制指令与实际压力曲线,观察是否存在明显滞环。
辊缝反馈信号是否稳定
位置传感器信号跳动,会诱导控制系统频繁调节阀口开度,进而使液压系统压力反复升降。检查传感器的供电电压、接线屏蔽和安装是否牢固,必要时对比两只传感器的读数一致性。
蓄能器对辊缝冲击的吸收能力
当物料粒度骤变或辊缝瞬间张大时,蓄能器需在毫秒级时间内补油。若蓄能器容积偏小或连接管道过细,系统响应速度跟不上,压力就会产生一个明显凹坑。此时应核算蓄能器有效容积与辊缝变化所需油量是否匹配。
四、控制系统与泵站-执行元件的配合

机械与液压元件正常时,压力波动往往来自控制策略的不合理。例如,PID控制器参数设置不当,会在压力闭环中形成等幅振荡;或者加减压速率设定过快,超过了液压系统的天然响应极限。观察波动周期,反馈调节引起的波动具备明显的周期性且与控制周期相关,而泵源波动则与转频相关。
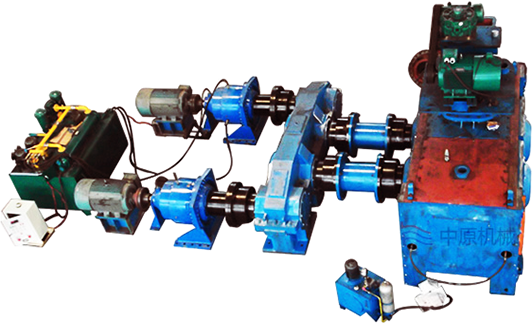
建议排查顺序为:先检查机械与液压环节,再校准传感器,调整控制参数。若需要对液压系统进行节能改造或控制逻辑优化,让熟悉辊压机工况的工程师到现场分析更为稳妥。中原矿山在高压辊磨机液压站成套系统方面有多年项目经验,可提供从泵站设计、液压阀组集成到控制系统调校的整体支持。
五、排查实操清单
- 测量泵出口压力波形,确认是否与泵转频一致;
- 检查蓄能器充气压力,稳定在系统工作压力的60%~70%;
- 查看过滤器压差,并回看报警历史记录;
- 执行液压缸保压测试,排除内泄漏;
- 校准辊缝传感器,观察空载和带载信号曲线是否平稳;
- 对比比例阀指令信号与实际压力曲线关系;
- 评估PID控制参数,适当降低比例增益以减小超调;
- 若以上均正常,考虑油温对粘度的影响,将油温控制在40~55°C区间。
六、结语

处理高压辊磨机液压系统压力波动,关键在于建立从泵站到辊缝的全局视角,按“泵源—阀组—执行机构—反馈控制”的顺序逐项排除。多数波动问题并不复杂,做好蓄能器维护、更换污染滤芯、调整内泄密封后即可恢复稳定。若单台设备持续出现压力震荡,建议结合辊压机实际工况重新校核液压系统参数。中原矿山可根据现有设备状况,提供液压系统故障诊断与成套升级方案,帮助产线恢复平稳运行。
 豫公网安备 41032302000166号
